Artykuł sponsorowany
Jak rozpoznać, czy detal loftowy wymaga gięcia, spawania czy zgrzewania
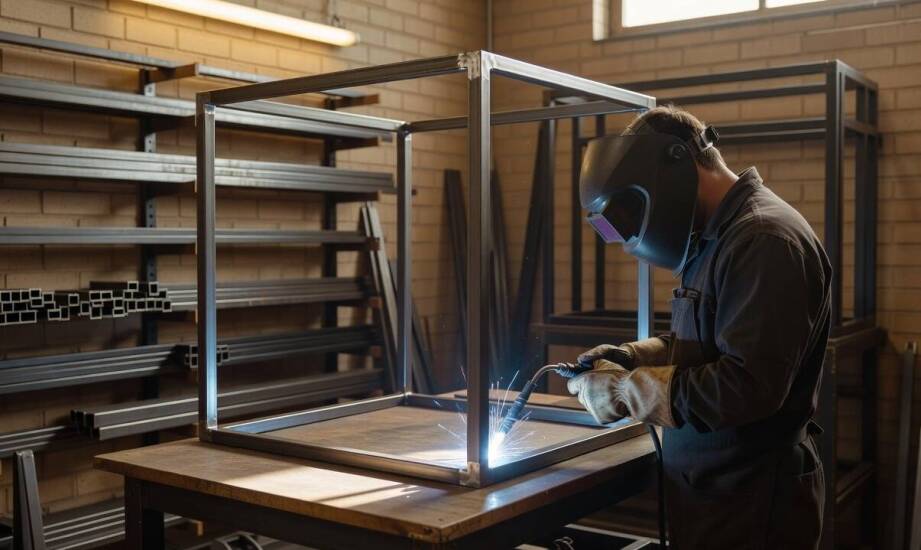
Producenci wyrobów loftowych często otrzymują zlecenia na detale metalowe, które wymykają się jednemu standardowemu procesowi. Konkretny element może wymagać gięcia dla uzyskania kształtu, spawania dla stworzenia połączenia nośnego lub zgrzewania punktowego przy cienkich blachach. Wybór technologii zależy od geometrii, materiału oraz funkcji w finalnym produkcie. Błędna decyzja na etapie planowania zazwyczaj prowadzi do nadmiernych kosztów lub osłabienia trwałości całej serii.
Gięcie drutu CNC i spawanie w kształtowaniu detali loftowych
Gięcie drutu CNC nadaje precyzyjny kształt elementom lekkim, powtarzalnym i dekoracyjnym. Zautomatyzowane maszyny płynnie formują materiał, co doskonale sprawdza się przy seryjnej produkcji zawieszek, stelaży regałów czy uchwytów meblowych. Technologia ta stanowi często pierwszy etap projektu, szczególnie gdy detal pełni funkcję ozdobną i nie przenosi ekstremalnych obciążeń. Wysoka powtarzalność procesu pozwala na zrealizowanie zamówienia bez ryzyka odchyleń wymiarowych.
Spawanie przejmuje z kolei rolę trwałego łączenia ram, wsporników i kluczowych elementów nośnych. Metoda MIG/MAG z drutem topliwym i aktywnym gazem osłonowym zdaje egzamin przy konstrukcjach ze stali czarnej. W takich przypadkach najbardziej liczy się szybkość pracy oraz maksymalna wytrzymałość mechaniczna połączenia. Spawanie TIG z użyciem nietopliwej elektrody wolframowej zapewnia bardzo estetyczne spoiny na stali nierdzewnej lub aluminium. Ten rodzaj łączenia wybiera się zazwyczaj wtedy, gdy spoina pozostaje widoczna w gotowym meblu loftowym.
Zgrzewanie punktowe i znaczenie sekwencji operacji
Zgrzewanie punktowe skutecznie łączy cienkie blachy oraz aluminium w lokalnych punktach, eliminując potrzebę tworzenia rozbudowanych spoin. Proces ten wykorzystuje prąd elektryczny i silny nacisk w jednym, ściśle określonym miejscu. Takie podejście minimalizuje odkształcenia termiczne materiału i znacznie skraca czas operacji. Metodę stosuje się głównie przy produkcji cienkościennych paneli, osłon czy specyficznych elementów mebli, gdzie ciągłe połączenie na całej długości byłoby niepotrzebne lub wręcz szkodliwe.
Realizacja wieloelementowej serii wymaga od producenta zaplanowania całego łańcucha operacji technologicznych. Skupianie się wyłącznie na pojedynczej maszynie często prowadzi do błędów na etapie montażu. Gięcie drutu CNC przygotowuje odpowiedni kształt, a spawanie lub zgrzewanie punktowe zapewnia konstrukcji sztywność. Każdy kolejny krok musi rygorystycznie utrzymywać założone tolerancje. Brak płynnej koordynacji zwiększa ryzyko czasochłonnych poprawek i generuje niepotrzebne odpady.
Cały cykl produkcyjny zamyka zazwyczaj malowanie proszkowe, które trwale chroni powierzchnię gotowego detalu. Powłoka aplikowana po zakończeniu prac mechanicznych i cieplnych tworzy równomierną warstwę odporną na korozję oraz uszkodzenia. Ten etap jednocześnie wyraźnie obnaża wszelkie niedociągnięcia z wcześniejszych faz. Ewentualne nierówności po zaginaniu, pozostałości po procesie spawania czy powierzchowne oczyszczenie materiału stają się widoczne tuż po utwardzeniu farby w piecu.
Właściwa sekwencja technologiczna zależy ostatecznie od złożoności geometrii detalu, właściwości wybranego materiału oraz docelowej skali zamówienia. Konstruktorzy loftowych wyrobów z drutu i blach dobierają metody obróbcze całkowicie indywidualnie dla każdego nowego elementu. Taka elastyczność chroni przed pułapką stosowania jednej, uniwersalnej usługi do skrajnie różnych problemów technicznych.
Dla wielu firm przemysłowych z regionu Śląska podstawą efektywnej produkcji pozostaje zaawansowana obróbka metali w Częstochowie i okolicznych miejscowościach. Przedsiębiorstwo ATR-METAL specjalizuje się w obsłudze zleceń obejmujących precyzyjne gięcie drutu na maszynach CNC, zgrzewanie punktowe oraz spawanie metodami MIG/MAG i TIG. Realizacja wszystkich tych etapów w ramach jednego parku maszynowego stabilizuje proces produkcyjny i gwarantuje utrzymanie pełnej kontroli nad jakością wypuszczanych komponentów.
Kategorie artykułów
Polecane artykuły

Jakie decyzje księgowa przejmuje w księgach i kadrach, a co zostaje po stronie firmy z Opolszczyzny

Dlaczego samo menu nie wystarczy, by ocenić lokal na wesele, komunię lub chrzciny

Jak przygotować dom lub przedszkole na przyjazd warsztatów majsterkowania dla dzieci
